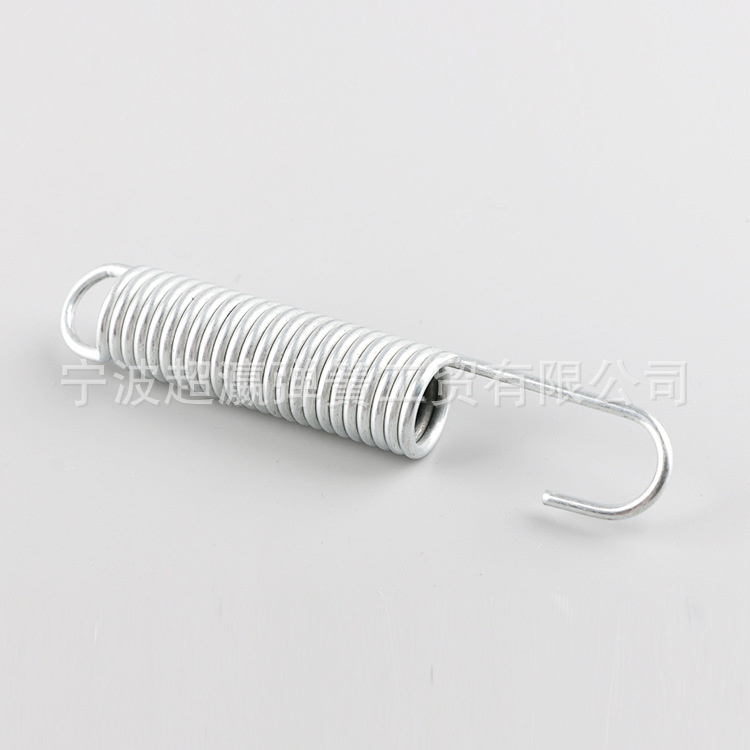
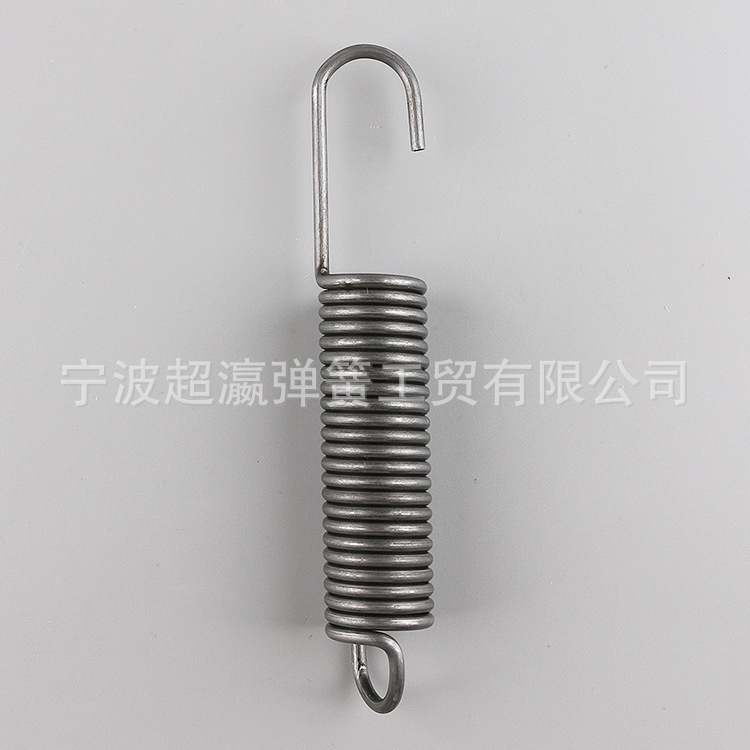
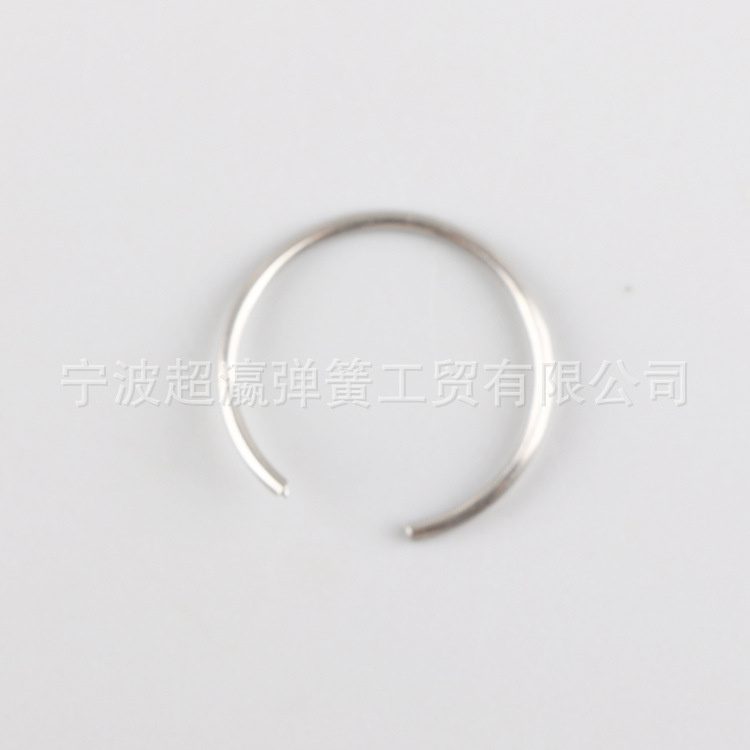
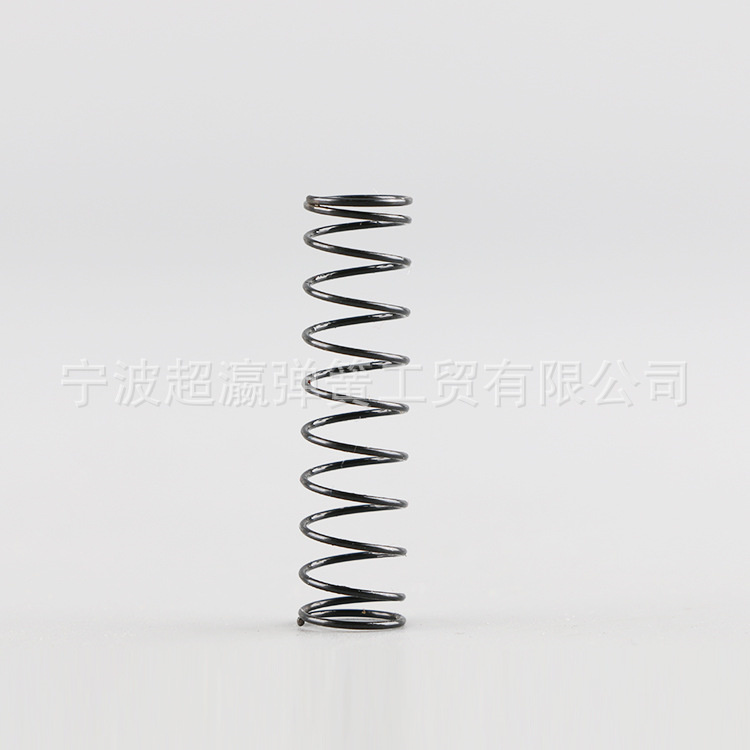
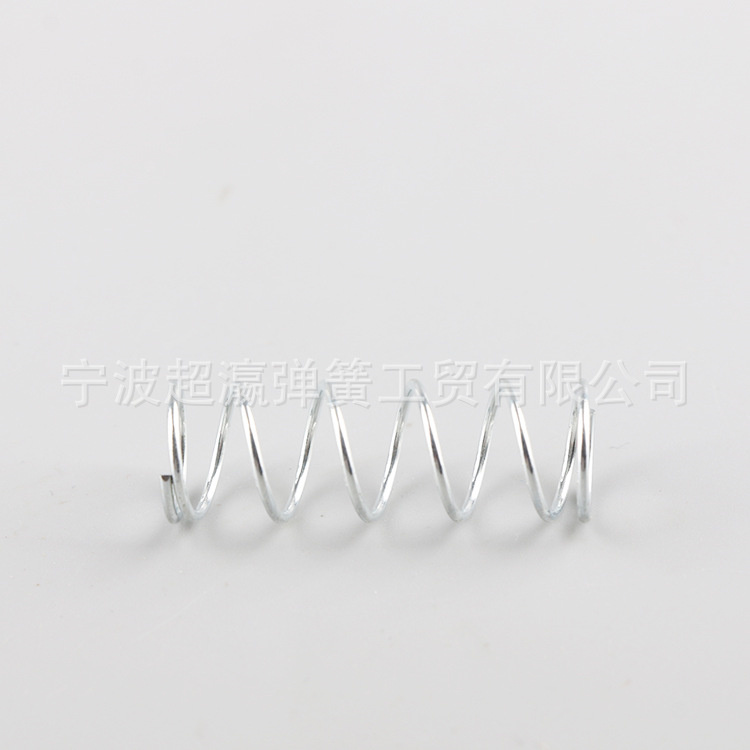
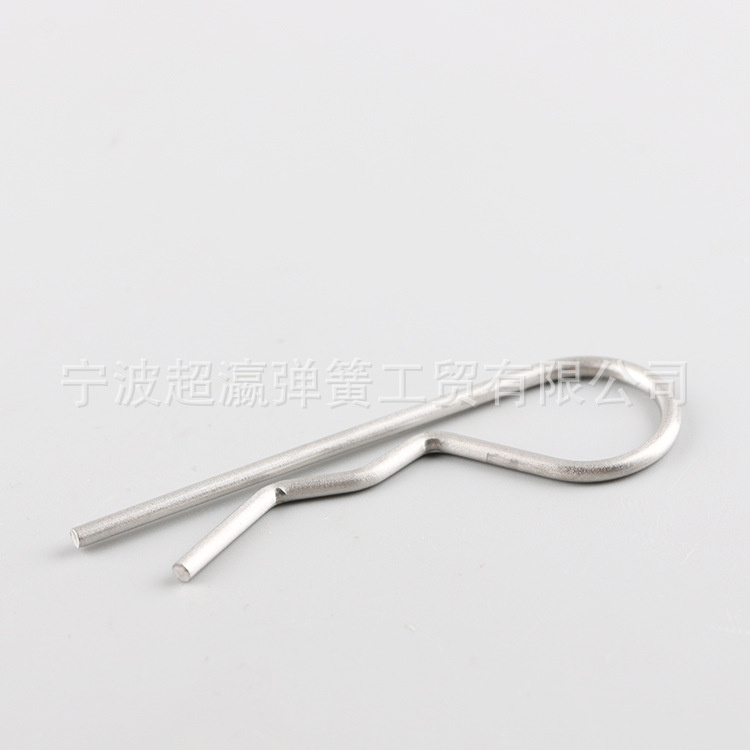
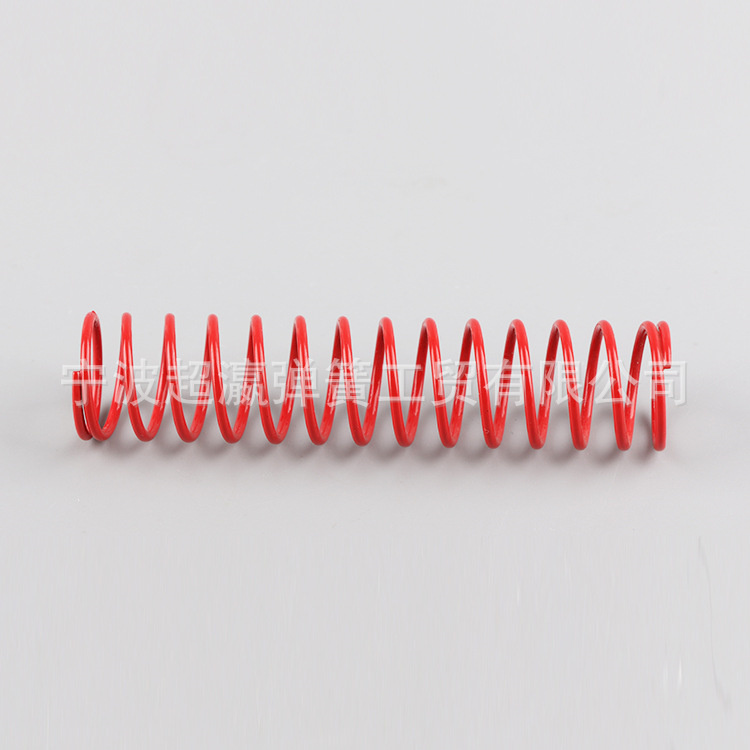
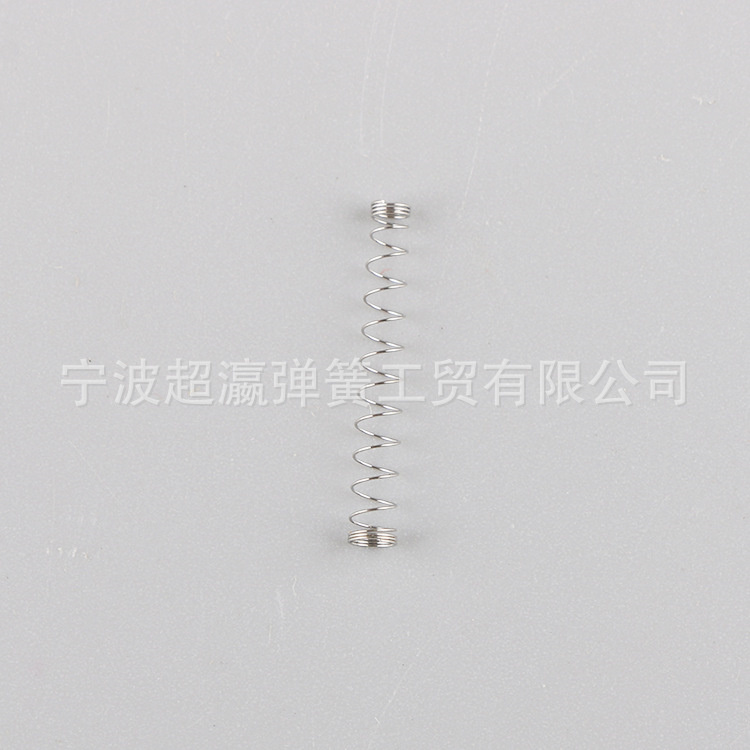
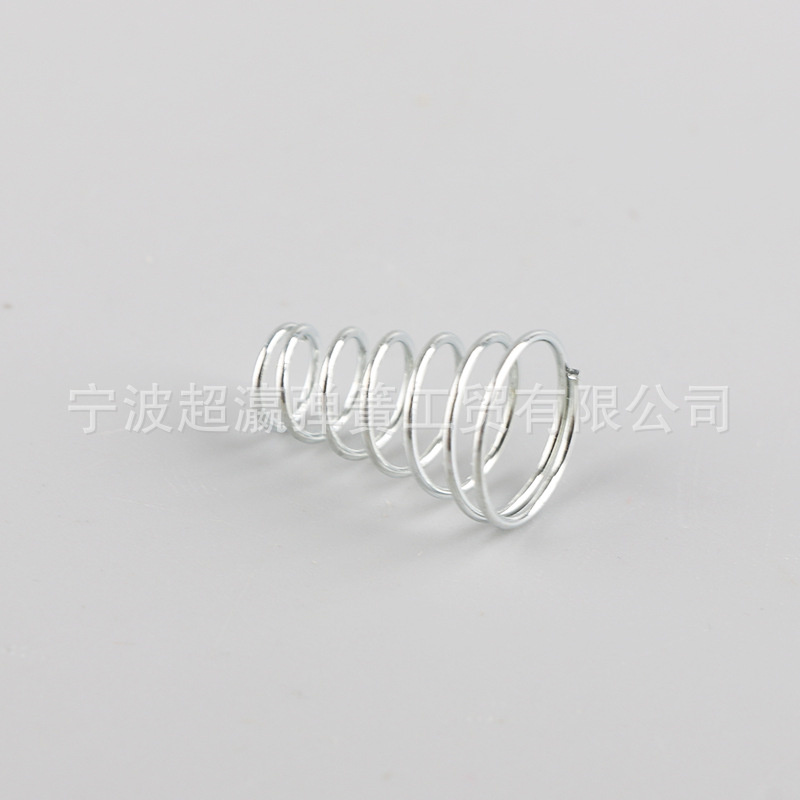
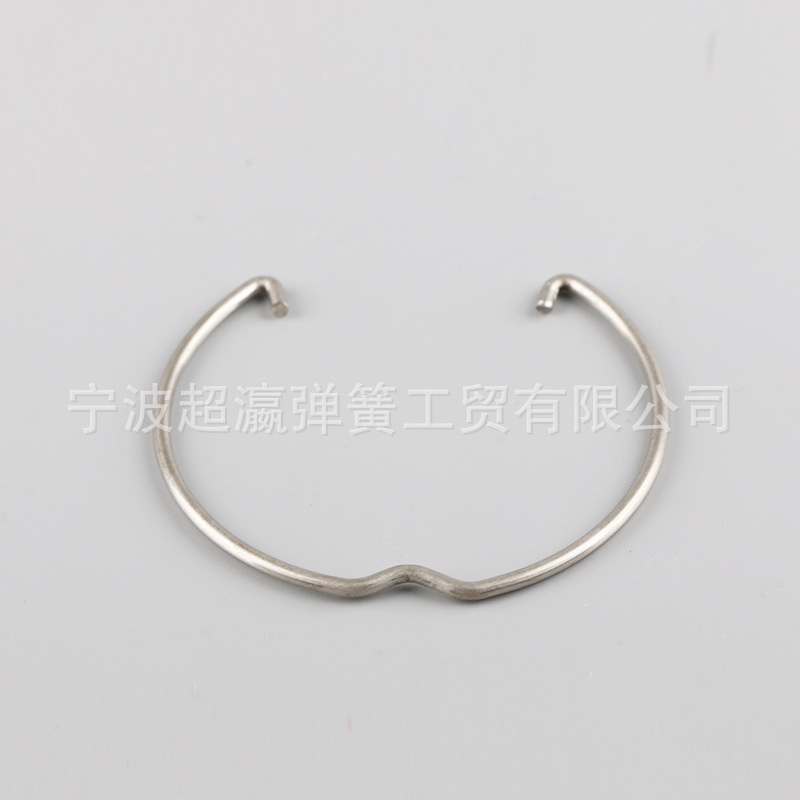
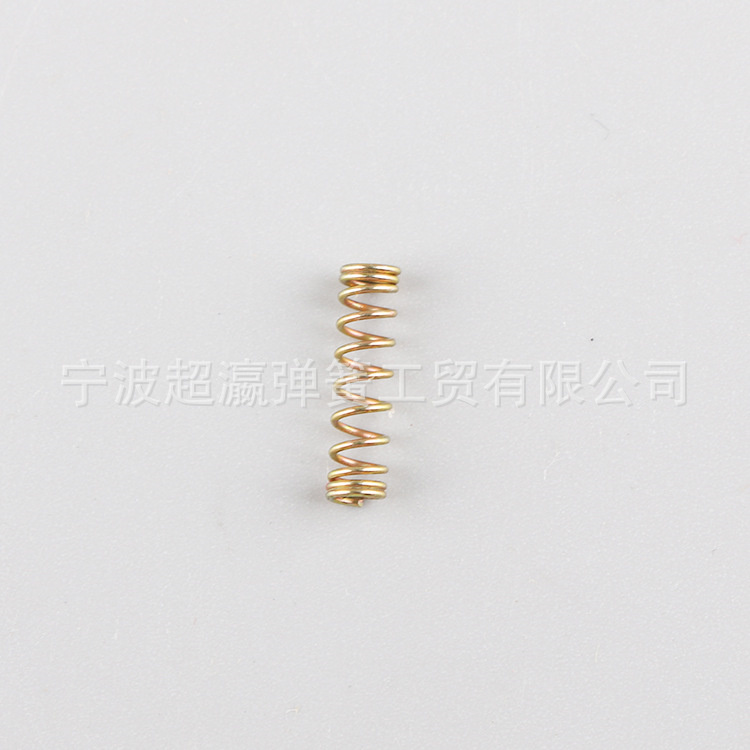
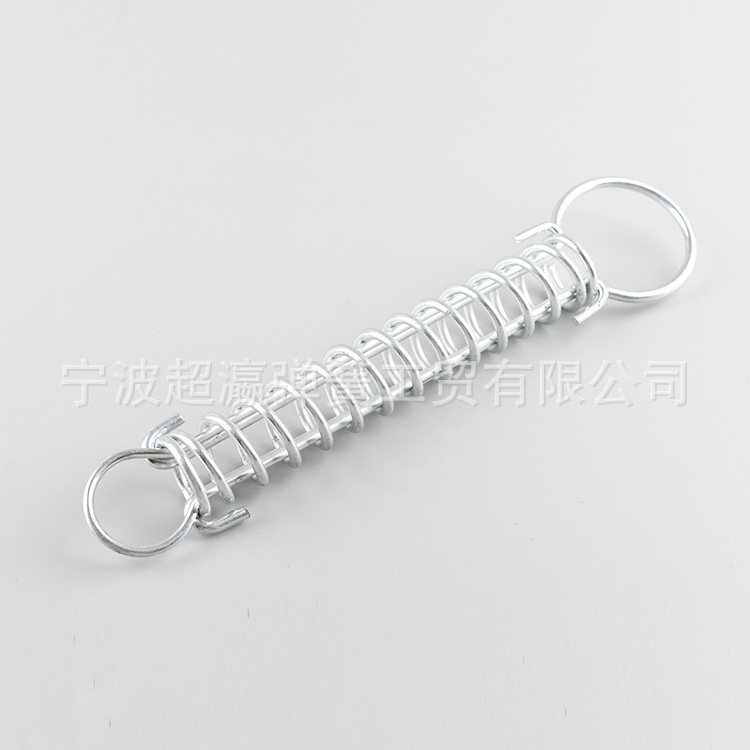
A torziós rugók és a hosszabbító rugók egyaránt tekercsrugók, de teljesen eltérő mechanikai síkban működnek. A torziós rugó a tengelye körül csavarva forg...
OLVASS TOVÁBB
A kapcsolósíkrugók általában a kapcsolókészülékekben használt lapos alakú rugóelemekre utalnak. Ez a fajta rugó fontos szerepet játszik az elektronikus, mechanikus és automatizálási berendezésekben, hogy biztosítsa a szükséges rugalmasságot és visszaállítási funkciókat.
A kapcsoló laprugója egy speciálisan kialakított lapos rugó, amelyet kifejezetten kapcsolóberendezésekben használnak a kapcsoló zárási, nyitási vagy beállítási funkcióinak eléréséhez. A kapcsoló laprugójának szerkezete viszonylag egyszerű, de a kialakítás kifinomult. Általában egy vagy több fémszalagból készül, precíziós bélyegzési, hajlítási és hőkezelési eljárásokkal. Alakja és mérete a speciális alkalmazási követelményeknek megfelelően testreszabott.
Vizsgálat
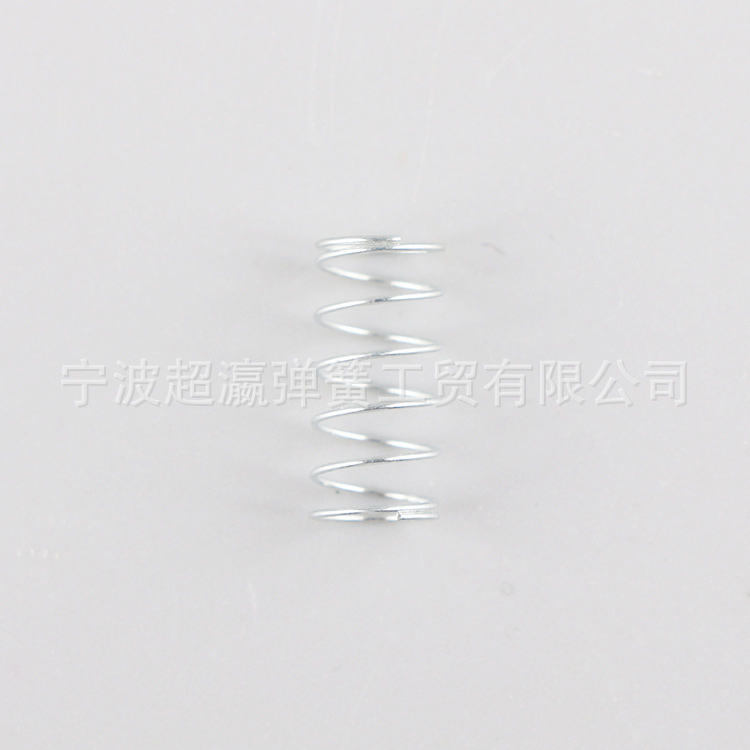
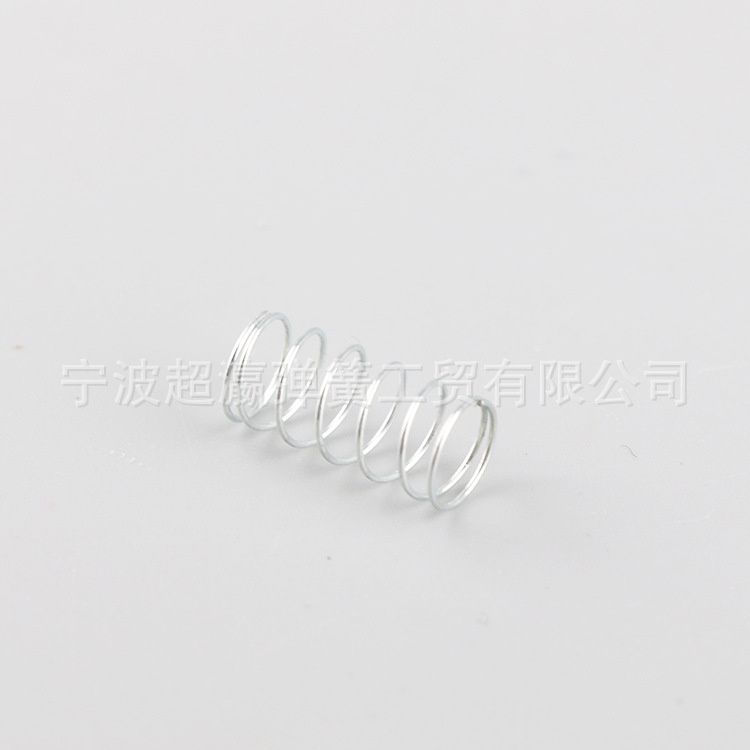
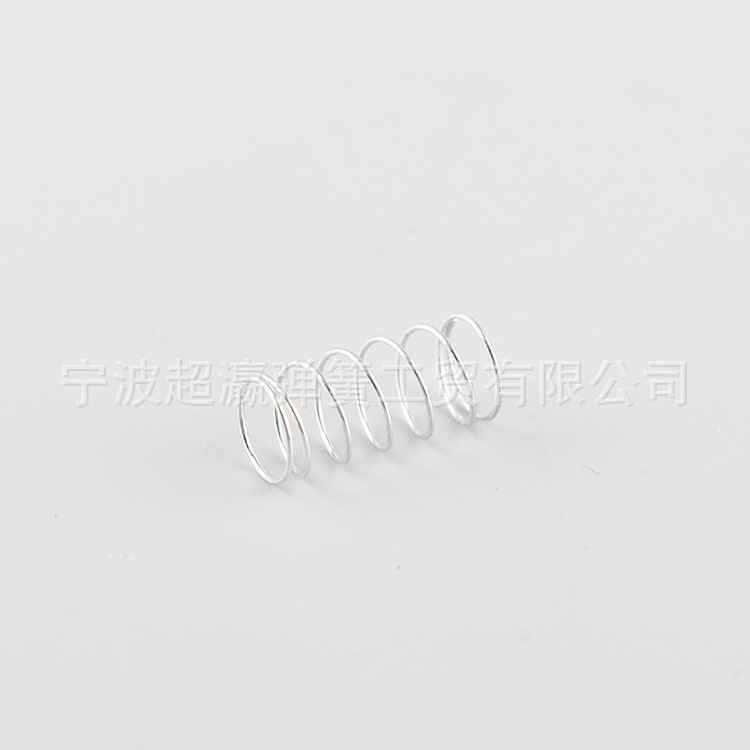
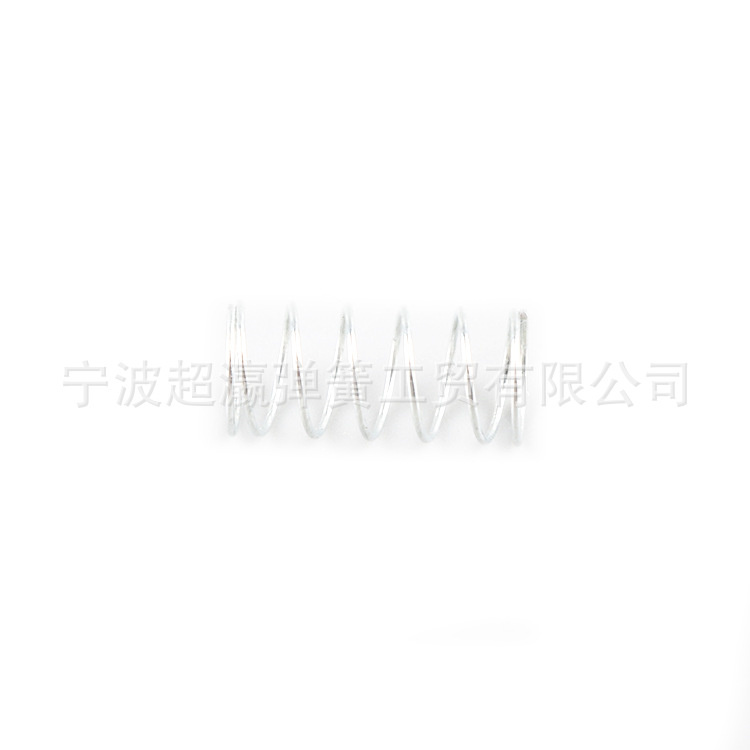
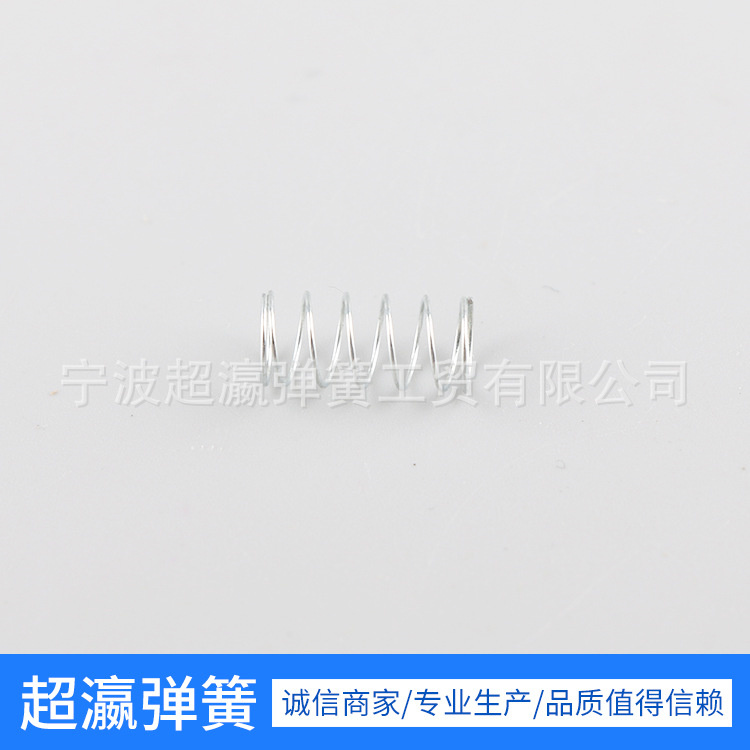
Termékparaméterek
| Modell/SKU | 30 |
| számára ajánlott | Játékok, elektronikus kommunikáció, zárak stb. |
| Anyag | Rugós acél |
| Kéz | Jobb kéz |
További részletekért forduljon hozzánk
Ne habozzon kapcsolatba lépni velünk, amikor szüksége van ránk!
Kapcsolódó termékek
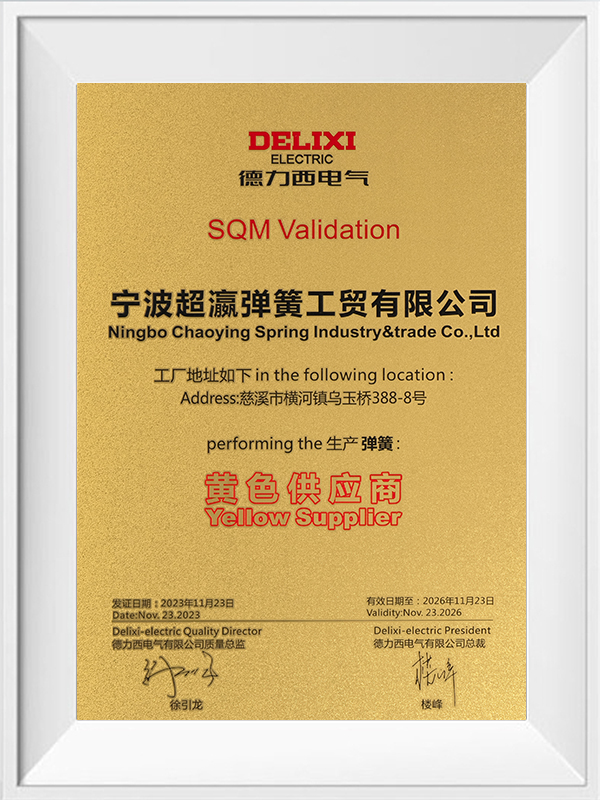
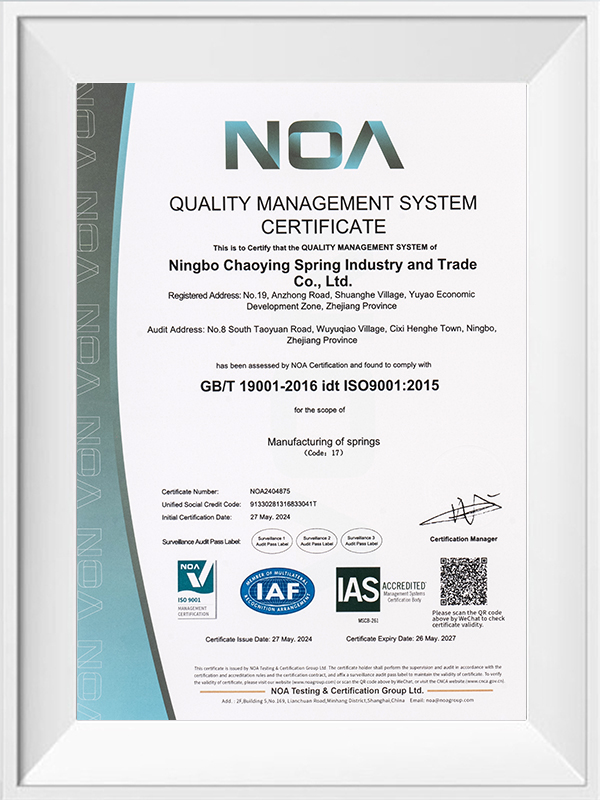
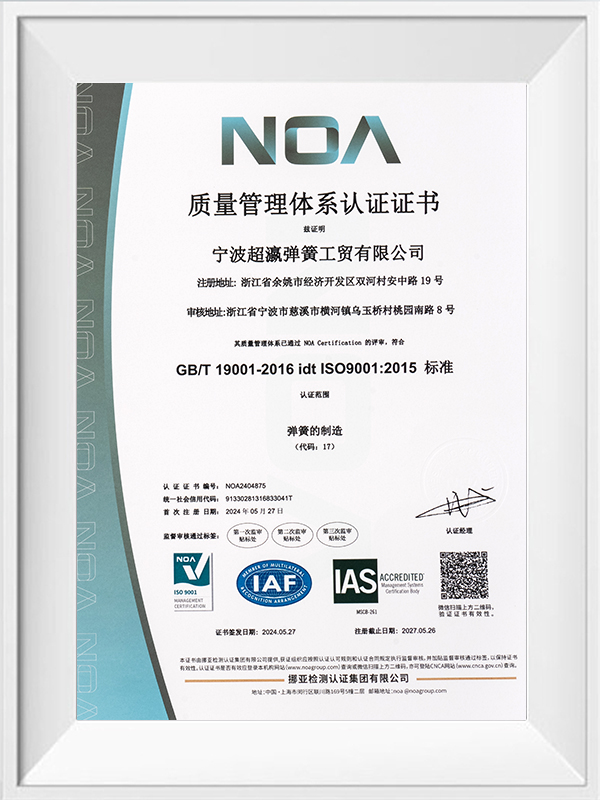
A torziós rugók és a hosszabbító rugók egyaránt tekercsrugók, de teljesen eltérő mechanikai síkban működnek. A torziós rugó a tengelye körül csavarva forg...
OLVASS TOVÁBBA rövid válasz: 304 nyer a Springs számára, a 202-nek szűk szerepe van Ha rozsdamentes acélminőséget választ egy olyan rugóhoz, amely terhelést hord...
OLVASS TOVÁBBHa egy rugós rajz „rozsdamentes acélt” ír elő, a következő kérdés szinte mindig 304 vagy 430. A válasz nem egy egyszerű rangsor. A tavaszi gyártás során a...
OLVASS TOVÁBBEgy mérnök nemrégiben megkérdezte tőlünk, hogy a szelepszerelvény minden rugójának rozsdamentes acélra váltása a "legerősebb" alkatrészt eredményezné-e. A...
OLVASS TOVÁBBIgen, a 304-es rozsdamentes acél rozsdásodhat. Sok vásárló és tervezőmérnök feltételezi, hogy a "rozsdamentes" név garantálja a rozsdamentes élettartamot,...
OLVASS TOVÁBB Megoldás alaktorzításra lapos rugókat váltani
Lapos rugók cseréje számos eszköz és műszer kulcselemei. Fő funkciójuk a stabil kapcsoló működési érzet és a berendezés normál működésének biztosítása. Különböző okok miatt azonban a lapos rugók alaktorzulási problémákat okozhatnak a gyártás és használat során, ami befolyásolja a kapcsoló teljesítményét és a berendezés megbízhatóságát. A Ningbo Chaoying Spring Industry & Trade Co., Ltd. precíziós CNC rugóalakító gépekkel rendelkezik Japánból és Tajvanról, több tucat teljesen automatikus rugóalakító géppel és különböző vizsgálóberendezésekkel, és elkötelezett a kiváló minőségű lapos rugók gyártása mellett.
A kapcsoló lapos rugók alaktorzulását számos tényező okozhatja, beleértve a következő szempontokat:
Anyagegyenetlenségek
Az anyag minősége és egyenletessége közvetlenül befolyásolja a lapos rugó alakstabilitását. Ha az anyagnak olyan problémái vannak, mint például egyenetlen vastagság és keménység, a kialakított rugó alaktorzulása következik be.
Feldolgozási folyamat problémák
A feldolgozási folyamat hibái a rugó alakjának torzulását okozhatják. A gyakori folyamatproblémák közé tartozik a penészkopás, az egyenetlen bélyegzés, az egyenetlen hőkezelés stb.
Nem megfelelő hőkezelés
A hőkezelés alatti egyenetlen hőmérsékletszabályozás vagy pontatlan hőkezelési idő a rugó alakjának és teljesítményének megváltozását okozza, ami alaktorzulást eredményez.
Stressz koncentráció
A gyártási folyamat során a rugó feszültségkoncentrációs problémákba ütközhet. Például a rugó meghajlítása vagy elcsavarodása helyi feszültségkoncentrációt okozhat, ami alaktorzulást okozhat.
Tárolási és szállítási feltételek
A rugót a tárolás és a szállítás során külső erők összenyomhatják vagy beüthetik, aminek következtében alakja megváltozik.
Észlelési módszer
A kapcsoló lapos rugók alaktorzulási problémájának hatékony megoldásához először pontos észlelésre van szükség. Íme néhány általános kimutatási módszer:
Méretmérés
Használjon nagy pontosságú mérőműszereket, például háromdimenziós mérőgépeket vagy lézeres távolságmérőket a lapos rugó méreteinek megméréséhez, beleértve a hosszát, szélességét és vastagságát, hogy megbizonyosodjon arról, hogy megfelel a tervezési követelményeknek.
Alakvizsgálat
Mikroszkóp vagy nagy felbontású kamera segítségével ellenőrizze, hogy a rugó alakja megfelel-e a tervezési szabványoknak, különös tekintettel az élek és az ívelt részek formájára.
Stresszelemzés
Használjon olyan technológiákat, mint a végeselem-elemzés (FEA), hogy szimulálja a rugó feszültségeloszlását munkakörülmények között, és megtalálja a lehetséges feszültségkoncentrációs területeket.
Hőkezelés észlelése
Ellenőrizze, hogy a hőkezelési folyamat hőmérséklete és ideje megfelel-e a szabványoknak, és fizikai vagy kémiai módszerekkel ellenőrizze a rugó szervezeti felépítését.
Megoldások
Az anyagválasztás optimalizálása: Válasszon kiváló minőségű alapanyagokat, hogy az anyagok vastagsága, keménysége és egyenletessége megfeleljen a követelményeknek. Rendszeresen értékelje a szállítókat, hogy biztosítsa az anyagok konzisztenciáját és megbízhatóságát.
A feldolgozási technológia fejlesztése
Formakarbantartás: Rendszeresen ellenőrizze és tartsa karban a bélyegzőszerszámokat, hogy megelőzze a penészkopás okozta feldolgozási hibákat.
Folyamatparaméterek beállítása: Optimalizálja a sajtolási és alakítási folyamatok paramétereit, például nyomást, sebességet stb. a feldolgozási pontosság javítása érdekében.
Automatizált gyártás: Használjon fejlett, teljesen automatikus rugóalakító gépeket a kézi működtetés okozta hibák csökkentése érdekében.
Irányítsd a hőkezelési folyamatot
Hőmérséklet-szabályozás: Szigorúan szabályozza a hőmérsékletet a hőkezelési folyamat során, és használjon nagy pontosságú hőmérséklet-szabályozó berendezést.
Egyenletes fűtés: Biztosítsa a rugó egyenletességét a fűtési folyamat során, hogy elkerülje az egyenetlen hő okozta alaktorzulást.
Hűtési sebesség: szabályozza a hűtési sebességet, hogy megakadályozza az egyenetlen hűtés okozta alakváltozásokat.
Csökkentse a stresszkoncentrációt
Tervezés optimalizálása: A tervezési szakaszban optimalizálja a rugó geometriáját a feszültségkoncentrációs területek csökkentése érdekében.
Finom feldolgozás: A feldolgozási folyamat során ellenőrizze a vágás és alakítás pontosságát a helyi feszültségkoncentráció csökkentése érdekében.
Vegye fel velünk a kapcsolatot
Gyári cím
No. 8, Taoyuan South Road, Wuyuqiao, Henghe Town, Cixi City, Ningbo, Kína
Telefon
+86-188 6787 1218+86-574-62605393
QR-KÓD